نوشته شده در — دیدگاه‌تان را بنویسید

جوشکاری لیزری چیست؟

جوشکاری مدتهاست که به عنوان یک فرآیند حیاتی در زمینه تولید مطرح است. معمولاً برای اتصال دو قطعه از یک ماده به یکدیگر استفاده می شود. جوشکاری برای ایجاد سازه های بسیار سخت انجام می شود که از طریق ساخت و ساز انجام نمی شود. استفاده از لیزر روشی نسبتاً جدید برای انجام جوشکاری است. در حالی که مفهوم هنوز یکسان است ( استفاده از گرما برای اتصال دو ماده به یکدیگر). البته روشی که در آن گرما توسط لیزر منتقل می شود کاملاً منحصر به فرد است. اگرچه جوشکاری لیزری چندین دهه است که وجود دارد، ولي استفاده از این فناوری  اخیراً مورد استفاده قرار می گیرد. به دلیل انتقال به فرآیندهای تولید خودکار .

جوش لیزر چیست ؟

جوشکاری لیزری یک روش جوشکاری است که از پرتو لیزر برای ذوب دو قطعه فلز با هم استفاده می کند. این یک تکنیک جوشکاری نسبتاً جدید است که از اواخر دهه 1980 در صنعت تولید استفاده شده است. از پرتو لیزر برای گرم کردن فلز تا نقطه ای استفاده می شود که ذوب شود و سپس به هم جوش بخورد. جوشکاری لیزری مزایای زیادی نسبت به روش‌های جوشکاری سنتی دارد، از جمله دقت بالاتر، سرعت جوشکاری سریع‌تر و اعوجاج حرارتی کمتر. همچنین مقرون به صرفه تر از روش های جوشکاری سنتی است، زیرا به انرژی و نیروی کار کمتری نیاز دارد. جوشکاری لیزر در صنایع مختلفی مانند خودروسازی، هوافضا، ساخت تجهیزات پزشکی و تولید جواهرات استفاده می شود.

به زبان ساده، جوشکاری لیزری فرآیندی است که در آن از لیزر برای ذوب مواد روی سطح قطعه کار استفاده می‌شود و به آن اجازه می‌دهد تا به قطعه کار دیگر ساخته شده از همان ماده متصل شود. جوش لیزری معمولاً برای فلزات یا ترموپلاستیک ها انجام می شود. انواع مختلفی از لیزرها نیز برای جوشکاری مورد استفاده قرار گرفته‌اند: لیزرهای حالت جامد (مانند Nd: YAG) یا لیزرهای گازی (مانند لیزر CO2) امروزه به طور گسترده مورد استفاده قرار می‌گیرند.

لیزر صرفاً یک پرتو نور بسیار متمرکز است که مقدار زیادی قدرت را ارائه می دهد. چگالی توان بالای لیزرها به آنها اجازه می دهد تا مواد قطعه کار را با کنترل بالا ذوب کنند. با قرار دادن مواد در معرض پرتو لیزر پرقدرت، مولکول‌های سطح آن انرژی کافی برای برانگیختگی و به دست آوردن خواص سیال مانند بیشتری به دست می‌آورند. هنگامی که مولکول های برانگیخته از همان ماده با هم تماس پیدا می کنند و همزمان به حالت های تحریک پایین تر حرکت می کنند، دوباره به حالت جامد تبدیل می شوند و در سطح مولکولی پیوند ایجاد می کنند.


جوشکاری لیزری (مانند سایر فناوری‌های مبتنی بر لیزر) تقریباً به طور انحصاری در آزمایشگاه‌ها و مؤسسات تحقیقاتی تا اواخر دهه 1990 مورد استفاده قرار گرفت. در طول این مدت، مفهوم ساخت افزودنی – به ویژه چاپ سه بعدی – شروع به محبوبیت کرد.

در کنار جوش لیزری، امکان اتصال سریع و بسیار خودکار فلز پودری به عنوان ماده خام فراهم شد. محبوبیت پرینت سه بعدی به دستگاه جوشکاری لیزری نیز کمک کرد و به این فناوری که قبلاً آزمایش شده بود، جایگاهی در دنیای تولید مدرن داد.


نوشته شده در — دیدگاه‌تان را بنویسید

انتخاب دستگاه جوش لیزر

انتخاب دستگاه جوش لیزر مناسب

جوشکاری لیزری یک فرآیند بدون تماس است که به قطعات فلزی اجازه می دهد تا به طور عمده با استفاده از پرتو لیزر مونتاژ شوند. این نوع جوش برای کاربردهایی که به سرعت بالا نیاز دارند و برای جوشکاری نازک با حرارت کم مناسب است. جهت انجام جشو لیزر انتخاب دستگاه جوش لیزر مناسب مهم است.

سرعت این فرآیند و همچنین توانایی کنترل کیفیت جوشکاری در حین کار و سطح بالای اتوماسیون آن، جوشکاری لیزری را به روشی پرکاربرد در بسیاری از بخش‌های صنعتی مانند صنعت پزشکی، الکترونیک، ابزارسازی و بخش خودرو  و … تبدیل کرده است.

چرا دستگاه جوش لیزری را انتخاب کنیم؟

دستگاه های جوش لیزری چندین مزیت دارند:

  • بسیار سریع: لیزر اجازه می دهد تا فلز به سرعت گرم شود، در حالی که خطر تغییر شکل را محدود می کند. این فناوری به ویژه برای جوشکاری مقادیر زیادی ورق فلزی موثر است و به همین دلیل به طور گسترده در صنعت خودرو استفاده می شود.
  • بسیار دقیق: آنها اجازه جوشکاری موضعی، بسیار ظریف، بسیار تمیز و تقریبا نامرئی را می دهند. آنها به ویژه برای جوشکاری قطعات کوچک مناسب هستند. این نوع جوش در صنایع دندانپزشکی و جواهرسازی بسیار محبوب است، زیرا زیباترین جوش ممکن را ارائه می دهد. همچنین می توان پرتو لیزر را به چندین پرتو تقسیم کرد تا جوشکاری دقیق تر انجام شود.
  • سازگار با اشکال مختلف مواد: دستگاه های جوش لیزری عمدتاً برای جوش دادن فلزات از جمله فلزات نسوز استفاده می شود. همچنین می توان با آنها قطعات غیر فلزی مانند چینی و شیشه را جوش داد.
  • عدم فرسودگی: دستگاه های جوش لیزر بدون تماس کار می کنند، بنابراین خطر ساییدگی و پارگی دستگاه وجود ندارد. همچنین نیازی به تعویض ابزار یا الکترود نیست که از نظر کاهش ضایعات مزیت بزرگي است.
  • امکان کنترل دیجیتالی: در حال حاضر امکان کنترل کیفیت جوش از طریق کامپیوتر در طول فرآیند جوشکاری وجود دارد. سطح بالای اتوماسیون مجاز توسط چنین فرآیندی نیز امکان شناسایی و حل مشکلات کیفی را فراهم می کند.

البته لازم به ذکر است که دستگاه های جوش لیزری معایب خاصی نیز دارند:

  • هزینه های نصب تجهیزات لیزر همچنان بسیار بالاست.
  • این فناوری به دقت مونتاژ بالایی در هنگام پردازش نیاز دارد تا از انحراف پرتو لیزر روی قطعات جلوگیری شود.
  • جوش لیزری نازک‌تر از جوشکاری است که با پرتوهای الکترونی به دست می‌آید و این فرآیند را برای جوشکاری فلز با بازتاب بالا نامناسب می‌کند.

لیزر پالسی یا پیوسته؟

دستگاه جوش لیزری شما می تواند به یکی از دو نوع لیزر زیر مجهز شود: لیزر پالسی یا لیزر پیوسته. انتخاب يكي از آنها به ضخامت ماده ای که می خواهید جوش دهید بستگی دارد.

لیزر پالسی:

  • برای فلزاتی که سبک و نازک هستند مناسب است.
  • از تغییر شکل یا ذوب شدن آنها جلوگیری می کند.
  • این نوع لیزر پالسی عمدتاً برای جوشکاری ورق های فلزی، تیغ های تیغ، حلقه های زنجیره ای طلا و جواهر و پیس میکرهای تیتانیومی استفاده می شود.

لیزر پیوسته:

  • برای جوشکاری قطعات ضخیم توصیه می شود.
  • به ویژه بر روی فلزات نسوز موثر است.
  • اگر روی فلز یا قسمتی که خیلی نازک است استفاده شود می تواند مشکلاتی ایجاد کند. در این موارد لیزر ممکن است به قطعه آسیب برساند، تغییر شکل داده یا ذوب شود.
  • این لیزر گرانتر از لیزر پالسی است، اما هزینه های عملیاتی را نیز کاهش می دهد.

چگونه منبع پرتو لیزر را انتخاب کنیم؟

سه نوع منبع وجود دارد: لیزر فیبر، لیزر CO2 و لیزر Nd:YAG. انتخاب منبع بستگی به نوع لیزر انتخابی شما (پالسی یا پیوسته) دارد.

لیزر فایبر:

این فناوری مبتنی بر تیرهای تیز و نازک است که امکان انجام کار مداوم و نافذ را فراهم می کند.

مانند لیزر CO2، لیزر فیبر می تواند با سرعت و کارایی بالا به صفحات ضخیم نفوذ کند.

ادغام آن در دستگاه نسبت به سایر لیزرها هم از نظر استفاده و هم از نظر نگهداری آسان تر است.

این لیزر بازده متوسط ​​25 درصد را ارائه می دهد.

لیزر CO2:

این فناوری از مخلوط گازی از دی اکسید کربن، هلیوم و نیتروژن استفاده می کند که به صورت الکتریکی تحریک شده و برای کار مداوم بهینه شده است.

مانند لیزر فیبر، لیزر CO2 می تواند با سرعت و کارایی بالا به صفحات ضخیم نفوذ کند.

در نفوذ به قطعات فولادی ضخیم از لیزر فیبر موثرتر است، بنابراین به طور گسترده استفاده می شود.

این لیزر انعطاف پذیرتر است و می تواند به مواد ضخیم تر و سبک تر از لیزر فیبر نفوذ کند.

این لیزر بازده متوسط ​​7% را برای 8000 وات ارائه می دهد.

لیزر Nd:YAG:

این مدل، امکان کنترل موثر قدرت، مدت و شکل پالس های لیزر را فراهم می کند.

برای حالت پالس بهینه شده است.

اما پالس هایی با طول موج های بسیار متفاوت از خود ساطع می کند که همگی به هدف خود نمی رسند و سپس به شکل گرما از بین می روند.

این نوع لیزر نسبت به لیزرهای CO2  ( 7 تا 10 درصد) و لیزرهای فیبر (25 تا 30 درصد) انرژی کمتری (بازده 3 تا 4 درصد) دارد.

چه پارامترهایی باید بررسی شوند؟

قبل از استفاده از دستگاه جوش لیزری خود، باید چندین پارامتر را بررسی کنید. در اینجا برخی از اقدامات احتیاطی رایج برای اطمینان از موفقیت آمیز بودن عملیات جوشکاری آورده شده است.

  • انرژی را تنظیم کنید. تنظیم مناسب انرژی به منظور تطبیق توان با فرآیند بسیار مهم است. این امر از هدر رفتن انرژی جلوگیری می کند.
  • اطمینان حاصل کنید که قطر پرتو صحیح را دارید. قطر بر عملکرد جوش تاثیر می گذارد. توصیه می کنیم یک پرتو لیزر با قطر بین 0.2 تا 2 میلی متر انتخاب کنید.
  • فرکانس های پالس را بررسی کنید. فرکانس‌های پالسی بسیار بالا منجر به انرژی‌های پالسی بسیار پایین می‌شوند که باعث می‌شود جوشکاری کارآمدتر یا حتی ناکارآمد باشد.
  • شکل موج پالس های لیزر را بررسی کنید. توصیه می کنیم شکل موج را با توجه به فلزی که قصد جوشکاری دارید تغییر دهید. اگر از شکل موج نامناسب استفاده کنید، 60 تا 98 درصد انرژی لیزر از بین می رود و عملیات جوشکاری شما با شکست مواجه می شود.


نوشته شده در — دیدگاه‌تان را بنویسید

انواع روشهاي جوشکاری

1)جوش لیزری

جوشکاری لیزری فرآیندی است که نور فرکانس هایی را که جهت و همگرایی بالایی را با یک عدسی نشان می دهند متمرکز می کند و از پرتوهای لیزر با چگالی انرژی بسیار بالا به عنوان منبع گرما استفاده می کند. این اجازه می دهد تا نفوذ جوش نسبتاً باریک در مقایسه با عمق باشد. این تکنیک با استفاده از جهت دهی و همگرایی پرتو لیزر برای جوشکاری در فرآیند خالی (TB) یا برای برش یا کار صفحات نازک استفاده می شود.

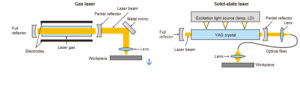
بسته به روشی که برای تولید نوری که به عنوان انرژی جوشکاری عمل می کند، جوش لیزری را می توان به طور کلی به دو نوع تقسیم کرد. در جوش لیزر گازی از دی اکسید کربن (CO2) یا گازهای دیگر برای تولید نور استفاده می شود (به عنوان مثال: جوش لیزر CO2). برای لیزرهای حالت جامد، در جوشکاری لیزر YAG از سنگ معدنی مانند ایتریوم، آلومینیوم و گارنت استفاده می شود.
 

2) جوشکاری قوس الکتریکی (EGW)

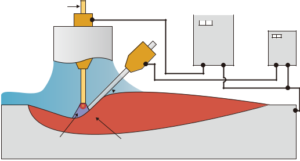
جوشکاری قوس الکتریکی (EGW) یک روش جوشکاری از نوع الکترود مصرفی است. برای امکان جوشکاری در موقعیت عمودی صفحات ضخیم با راندمان بالا از طریق نفوذ پایدار ایجاد شده است. گاز محافظ مورد استفاده برای EGW بیشتر CO2 است، اما گاز آرگون یا مخلوط گاز آرگون و CO2، اکسیژن یا هلیوم نیز استفاده می شود. برای سیم جوش بیشتر از سیم های شاردار استفاده می شود که سرباره ایجاد می کنند تا مهره ای زیبا ایجاد کنند، اما در برخی موارد از سیم های جامد نیز استفاده می شود. منبع تغذیه جوش یک منبع تغذیه مشخصه ولتاژ ثابت DC یا منبع تغذیه مشخصه جریان ثابت DC (افتادگی) است.

این فرآیند حوضچه جوش را با انتهای مواد پایه، یک کفشک مسی و یک پشتیبان مقاوم در برابر آتش محصور می کند و در حالی که از چکیدن فلز مذاب جلوگیری می کند، جوشکاری عمودی به سمت بالا را انجام می دهد. این اجازه می دهد تا یک صفحه ضخیم را در یک پاس (یک عملیات) جوش دهید. مزایا: نرخ رسوب سریع از طریق استفاده از جریان زیاد، راندمان بالا و حاشیه نسبتاً زیاد برای دقت شیار به دلیل اعوجاج زاویه ای کوچک است.

EGW برای جوش دادن اتصالات لب به لب عمودی محصولات، مانند صفحات پوسته کشتی، پل ها، مخازن ذخیره سازی و مخازن تحت فشار استفاده می شود.
 

3) جوشکاری قوس فلزی محافظ

جوشکاری قوس فلزی محافظ (SMAW) نمونه‌ای از جوشکاری قوس الکتریکی از نوع الکترود قابل مصرف (گداز پذیر) است. در آن از یک میله فلزی (میله جوشکاری قوس فلزی محافظ) استفاده می شود که از همان موادی که ماده پایه به عنوان الکترود ساخته شده است. قوس تشکیل شده بین سیم هسته الکترود و مواد پایه به عنوان منبع گرما استفاده می شود. فلز مذاب توسط گاز و سرباره شیشه مانند تولید شده از محافظ سیم هسته پوشیده شده است. این فرآیند این مزیت را دارد که کمتر تحت تأثیر باد یا سایر اختلالات در محل کار به دلیل محافظت از گاز و سرباره و تشکیل یک لوله محافظ در نوک میله جوشکاری قرار می گیرد.

SMAW برای مدت طولانی مورد استفاده قرار گرفته است. از آنجایی که این فرآیند اغلب به صورت دستی انجام می شود، به آن جوش قوس دستی نیز می گویند. تعداد کاربردها به دلیل گسترش ماشین های جوشکاری MAG اتوماتیک یا نیمه اتوماتیک با استفاده از دی اکسید کربن (CO2) در حال کاهش است. با این حال، SMAW به دلیل مزایای جوشکاری سریع و آسان در داخل و خارج از منزل با تجهیزات نسبتاً ارزان در کاربردهای مختلف مورد استفاده قرار گرفته است.


4) جوش پلاسما

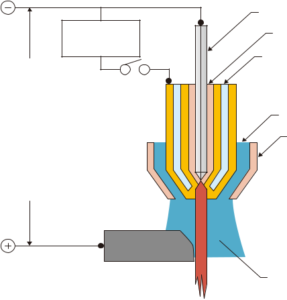
جوش پلاسما روشی است که در آن قوس پلاسما بین الکترود و ماده پایه ایجاد می شود و از آن برای جوشکاری استفاده می شود. به عنوان یک نوع الکترود غیر مصرفی طبقه بندی می شود و مانند جوشکاری TIG از میله تنگستن برای الکترود استفاده می کند. تفاوت این است که از یک نازل برای پوشش الکترود و از گاز پلاسما برای جلوگیری از گسترش قوس استفاده می کند.

غلظت بالای حرارت حاصل، جوش با سرعت بالا با مهره باریک و اعوجاج کمتر را امکان پذیر می کند. جوش پلاسما به دلیل قوس بسیار جهت دار، برای جوش های فیله ای مناسب است و می تواند پاشش را از بین ببرد. مصرف کم الکترود آن امکان جوشکاری با کیفیت بالا را برای مدت طولانی فراهم می کند. اگرچه دستگاه های جوش در مقایسه با دستگاه های جوش TIG گران هستند، اما هزینه های جاری پایین است. این یکی از بهترین روش ها برای جوشکاری اتوماتیک است.

گاز پیلوت (گاز بی اثر) از مشعل عبور می کند و توسط گرمای قوس پیلوت (تبدیل پلاسما) یونیزه می شود. گاز پیلوت یونیزه شده یک جت پلاسما را تشکیل می دهد، از سوراخ نازل بیرون می زند و به عنوان هادی برای جریان قوس عمل می کند. این قوس را باریک می کند تا چگالی انرژی بالایی به آن بدهد و از سوراخ نوک درج بیرون بیاید. گسترش قوس به حدود یک چهارم جوشکاری TIG محدود می شود و در نتیجه قوسی با چگالی جریان بالاتر ایجاد می شود.
 

5) جوشکاری MIG

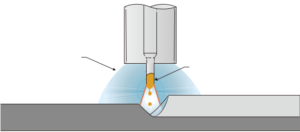
جوشکاری MIG (گاز بی اثر فلز) یکی دیگر از روش های جوشکاری قوس الکتریکی است. مانند جوشکاری TIG، یک گاز بی اثر برای گاز محافظ استفاده می شود، اما جوشکاری MIG یک نوع جوشکاری الکترودی مصرفی است که از الکترود تخلیه استفاده می کند که در حین جوشکاری ذوب می شود.

این فرآیند معمولاً برای اتصال قطعات فولادی ضد زنگ یا آلیاژ آلومینیوم استفاده می شود. برای آهن و فولاد از گاز محافظ ساخته شده از آرگون و مقدار کمی CO2 یا اکسیژن استفاده می شود. بسته به فلزی که قرار است جوش داده شود، باید از نوع مناسب گاز محافظ استفاده شود.

برای الکترود از سیم جوش سیم پیچی استفاده می شود. سیم پیچ خورده به واحد تغذیه سیم متصل می شود و به طور خودکار توسط یک غلتک تغذیه که توسط یک موتور الکتریکی به حرکت در می آید به نوک مشعل فرستاده می شود. وقتی سیم از نوک تماس عبور می کند، انرژی می گیرد. یک قوس بین سیم و ماده پایه ایجاد می شود که سیم و مواد پایه را به طور همزمان ذوب می کند تا آنها را جوش دهد. در طول فرآیند، گاز محافظ از طریق یک نازل به ناحیه جوش و اطراف آن وارد می شود تا قوس و حوضچه جوش را از جو محافظت کند.


6) جوشکاری MAG

جوشکاری MAG (گاز فعال فلزی) نوعی جوشکاری قوس الکتریکی است که از گاز فعال (دی اکسید کربن [CO2] یا مخلوط گاز آرگون و CO2) استفاده می کند. این فرآیند به عنوان جوشکاری قوس CO2 یا جوشکاری CO2 نیز نامیده می شود. این فرآیند به طور کلی برای جوشکاری اتوماتیک یا نیمه اتوماتیک فلزات آهنی استفاده می شود. برای فلزات غیر آهنی مانند آلومینیوم به دلیل واکنش شیمیایی CO2 مناسب نیست.
در جوشکاری MAG اتوماتیک یا نیمه اتوماتیک از سیم جوش سیم پیچی استفاده می شود

به عنوان یک الکترود به جای میله جوش مورد استفاده در قوس فلزی محافظ

(جوشکاری قوس دستی). سیم پیچ خورده به سیم متصل می شود

واحد تغذیه و به طور خودکار توسط یک غلتک تغذیه به نوک مشعل ارسال می شود

توسط یک موتور الکتریکی هدایت می شود.

سیم پیچ خورده به واحد تغذیه سیم متصل می شود و به طور خودکار توسط یک غلتک تغذیه که توسط یک موتور الکتریکی به حرکت در می آید به نوک مشعل فرستاده می شود. وقتی سیم از نوک تماسی که سیم را نگه می دارد عبور می کند، انرژی می گیرد.
یک قوس بین سیم و ماده پایه ایجاد می شود که سیم و مواد پایه را به طور همزمان ذوب می کند تا آنها را جوش دهد. در طول فرآیند، گاز محافظ از طریق یک نازل به ناحیه جوش و اطراف آن وارد می شود تا قوس و حوضچه جوش را از جو محافظت کند. برای گاز محافظ، گاز CO2، مخلوط گاز آرگون و CO2 یا مخلوط گاز آرگون با چند درصد اکسیژن استفاده می شود.

در مقایسه با قوس فلزی محافظ، سرعت رسوبی که در آن الکترود به فلز جوش تبدیل می‌شود، سریع‌تر است، که مزیت راندمان کاری بالا را به دلیل نفوذ عمیق مواد پایه به ارمغان می‌آورد. مزایای مهم دیگری نیز وجود دارد، مانند کیفیت بالای فلز جوش و نصب مشعل جوش روی ربات، امکان جوشکاری خودکار را فراهم می کند.